Çelik Boru Yüzey Pürüzlülüğü: Ra, Rz ve Uygulama Etkileri
News Details
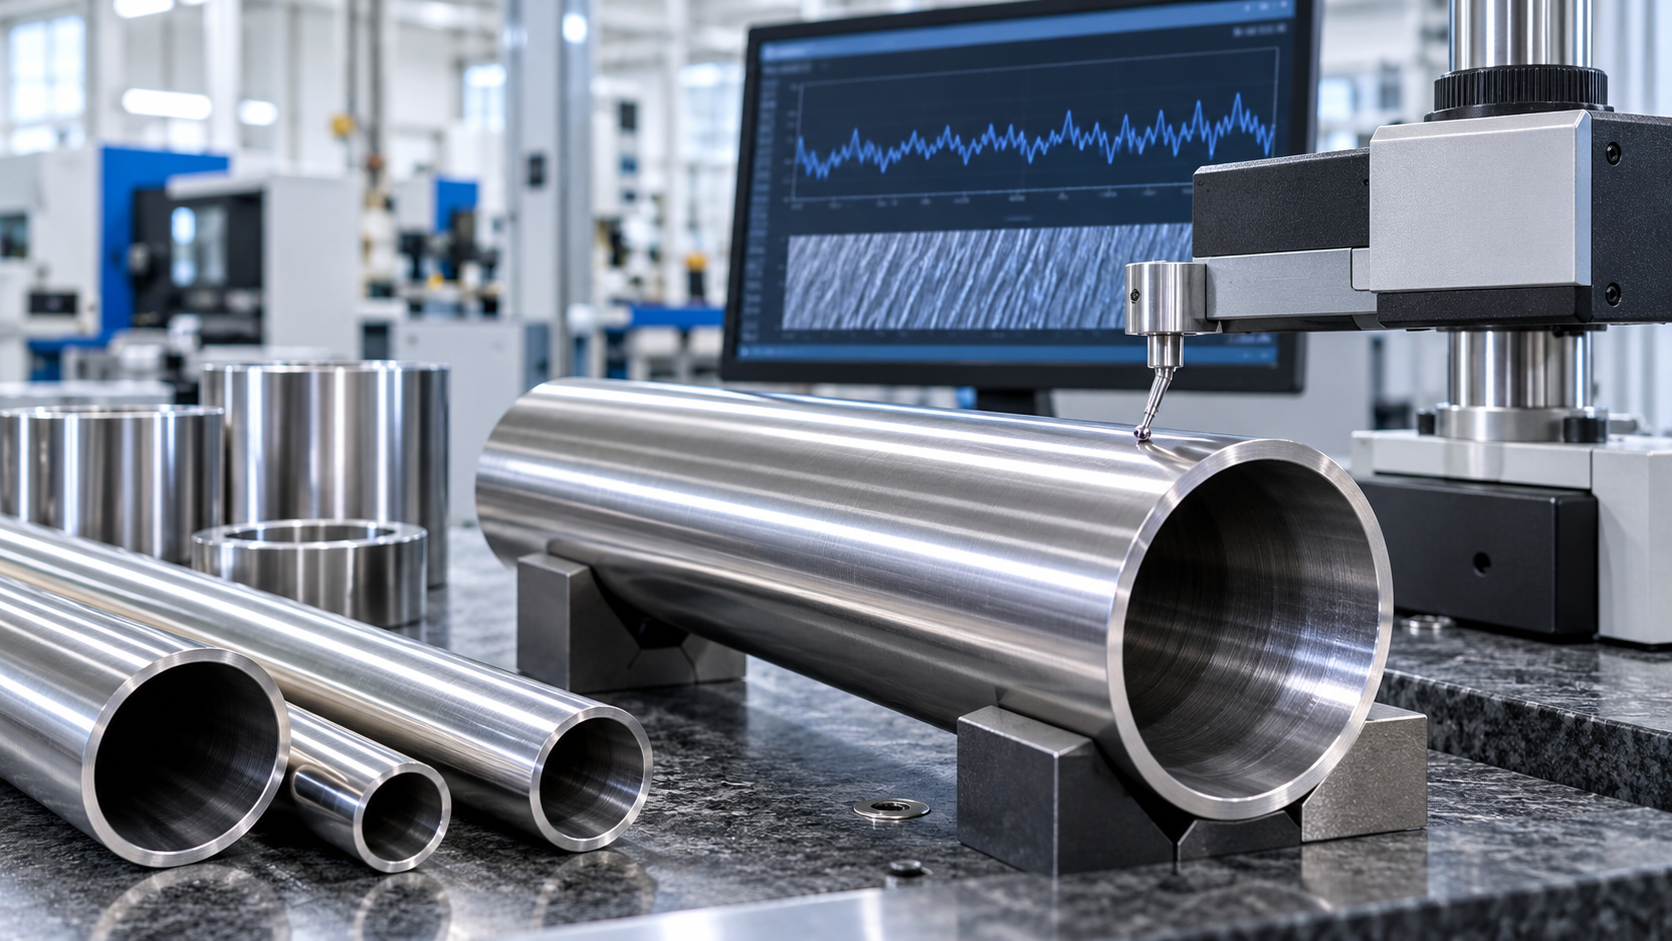
Çelik boru yüzey pürüzlülüğü küçük bir detay gibi görünebilir. Ancak sızdırmazlık, sürtünme, yağ tutma, aşınma, gürültü ve kullanım ömrü üzerinde doğrudan etkisi vardır. Hassas çelik boru ürünleri alıcıları için yüzey kalitesi genellikle boyut toleransı, doğruluk ve malzeme sınıfı kadar önemlidir.
Bu, özellikle bir hidrolik silindir borusu için geçerlidir. İç yüzey basınç altında piston contalarıyla birlikte çalışmalıdır. Yüzey çok pürüzlüyse contaları kesebilir ve sızıntıya neden olabilir. Çok pürüzsüzse, yeterli yağ filmini tutamayabilir. Sonuç olarak silindir daha hızlı aşınabilir veya daha az düzgün çalışabilir.
FAKESI, hidrolik, pnömatik, tarım, otomotiv ve makine uygulamaları için hassas çelik borular, dikişsiz çelik borular, PTO tahrik mili boruları ve özel şekilli çelik borular üretmektedir. Bu alanlarda çelik boru yüzey pürüzlülüğü sadece bir çizim üzerindeki sayı değildir. Ürün performansının önemli bir parçasıdır.
Çelik Boru Yüzey Pürüzlülüğü Nedir?
Yüzey pürüzlülüğü, bir boru yüzeyindeki küçük tepe ve çukurları tanımlar. Bu izler sıcak haddeleme, soğuk çekme, işleme, honlama, sıyırma, parlatma veya diğer yüzey bitirme adımlarından kaynaklanabilir.
Gözle bakıldığında bir boru pürüzsüz görünebilir. Ancak ölçüm yapıldığında yüzeyde net mikro düzey farklılıklar görülebilir. Bu farklılıklar borunun contalar, yataklar, burçlar, yağ, gres veya diğer metal parçalarla nasıl temas ettiğini etkiler.
Çelik borular için yüzey pürüzlülüğü dış çapta, iç çapta veya her ikisinde ölçülebilir. Ana yüzey, son kullanıma bağlıdır. Örneğin bir hidrolik silindir borusunun deliği genellikle dış yüzeyden daha kritiktir. Ancak mahfazalara yerleştirilen veya teslimattan sonra işlenen borular için dış yüzey daha önemli olabilir.
Ra: Yaygın Pürüzlülük Değeri
Ra en yaygın yüzey pürüzlülüğü değerlerinden biridir. Ölçülen uzunluk boyunca ortalama pürüzlülüğü gösterir. Basitçe ifade etmek gerekirse Ra, bir yüzeyin ne kadar pürüzsüz veya pürüzlü olduğuna dair genel bir fikir verir.
Daha düşük bir Ra genellikle daha pürüzsüz bir yüzey anlamına gelir. Daha yüksek bir Ra ise daha pürüzlü bir yüzey anlamına gelir. Anlaşılması kolay ve yaygın olarak kullanıldığı için birçok çizimde ana yüzey bitirme gereksinimi olarak Ra yer alır.
Ancak Ra ortalama bir değerdir. Bu nedenle derin çizikleri veya keskin tepeleri yeterince net göstermeyebilir. İki yüzey aynı Ra değerine sahip olabilir ancak gerçek kullanımda farklı davranabilir. Bu nedenle alıcılar ve mühendisler Rz değerini de kontrol edebilir.
Rz: Tepeden Çukura Pürüzlülük
Rz, ölçülen alanda yüzey tepeleri ile çukurlar arasındaki yükseklik farkını ölçer. Özellikle keskin tepeler veya derin oluklar olduğunda yüzey profilinin daha iyi anlaşılmasını sağlar.
Bu önemlidir çünkü keskin tepeler contalara zarar verebilir. Derin çukurlar yağı tutabilir ancak aynı zamanda kir tutabilir veya zayıf temas bölgeleri oluşturabilir. Bu nedenle Rz, mühendislerin genel pürüzsüzlükten daha fazlasını anlamasına yardımcı olur.
Bir hidrolik silindir borusu için Ra ve Rz genellikle birlikte değerlendirilir. Ra ortalama yüzey bitişini gösterir. Rz ise yüzey profilinin ne kadar belirgin olduğunu gösterir. Birlikte borunun nasıl performans göstereceğine dair daha net bir tablo sunarlar.
Hidrolik Silindir Borularında Pürüzlülük Neden Önemlidir?
Bir hidrolik silindir borusu, basınç altında pürüzsüz piston hareketini desteklemelidir. İç delik her strokta contalara karşı çalışır. Bu nedenle yüzey bitişi hem verimi hem de kullanım ömrünü etkiler.
Delik çok pürüzlüyse conta dudakları hızla aşınabilir. Bu, yağ sızıntısı, basınç kaybı ve makinenin durmasına yol açabilir. Ağır hizmet ekipmanlarında küçük bir sızıntı sorusu bile tüm sistemi durdurabilir.
Delik çok pürüzsüzse yüzey, kararlı bir yağ filmi tutamayabilir. Yeterli yağ filmi olmadan sürtünme artabilir. Bu durumda conta ısınabilir, yapışabilir veya düzensiz aşınabilir.
Bu nedenle en iyi yüzey her zaman en pürüzsüz yüzey değildir. Bunun yerine conta malzemesi, basınç seviyesi, strok hızı ve çalışma ortamıyla uyumlu olan yüzey en uygun olanıdır.
Pürüzlülük ve Sürtünme
Yüzey pürüzlülüğü sürtünme ile yakından ilişkilidir. Daha pürüzlü bir yüzey daha fazla temas noktası oluşturur. Sonuç olarak kayan parçaların hareket etmesi için daha fazla kuvvet gerekebilir. Bu da sistem verimliliğini azaltabilir.
Aynı zamanda kontrollü bazı mikro çukurlar yağlayıcı tutmaya yardımcı olabilir. Bu, hidrolik ve mekanik parçalarda yararlıdır çünkü yağ filmi metal ile conta veya metal ile metal arasında doğrudan teması azaltır.
Bu nedenle pürüzlülük kontrolü bir denge işidir. Üreticiler zararlı tepelerden kaçınırken kararlı yağlamayı destekleyebilen bir yüzey sağlamalıdır.
Pürüzlülük ve Aşınma Direnci
Aşınma genellikle yüzeyde başlar. Boru yüzeyinde çizikler, ölçüler, çukurlar veya keskin yüksek noktalar varsa bu alanlar hasarın başlangıç noktaları olabilir.
Hassas bir çelik boruda kararlı bir yüzey bitişi erken aşınmayı azaltmaya yardımcı olur. Ayrıca borunun contalar, burçlar ve eşleşen parçalarla daha öngörülebilir şekilde çalışmasını sağlar.
Dönen veya kayan bileşenler için zayıf yüzey bitişi gürültü, ısı ve titreşime neden olabilir. Zamanla bu, tüm montajın ömrünü kısaltabilir. Bu nedenle pürüzlülük kontrolü hem boruyu hem de çevresindeki parçaları korumaya yardımcı olur.
Pürüzlülük ve Korozyon Riski
Yüzey pürüzlülüğü korozyonu da etkileyebilir. Pürüzlü yüzeyler nem, kir veya kimyasal kalıntıları daha kolay tutabilir. Bazı çalışma ortamlarında bu durum pas veya çukurlaşmayı hızlandırabilir.
Daha pürüzsüz ve temiz bir yüzeyi yağ, kaplama veya ambalaj ile korumak genellikle daha kolaydır. Ancak gerekli yüzey bitişi yine de son kullanıma bağlıdır. Örneğin teslimattan sonra işlenecek bir boru, bitmiş bir silindir gömleği ile aynı yüzey bitişine ihtiyaç duymayabilir.
Bu nedenle alıcılar teklif talep ederken uygulamayı açıkça anlatmalıdır.
Üreticiler Yüzey Pürüzlülüğünü Nasıl Kontrol Eder?
Yüzey pürüzlülüğü hem proses tasarımı hem de muayene ile kontrol edilir. Hassas çelik borular için birkaç adım kullanılabilir.
Soğuk çekme, kaba sıcak şekillendirilmiş borulara göre boyutsal doğruluğu ve yüzey kalitesini iyileştirebilir. Soğuk çekme sırasında boru kalıplardan ve bazı durumlarda bir mandrel üzerinden geçirilerek şekillendirilir. Bu, borunun iç ve dış yüzey durumunu iyileştirmeye yardımcı olur.
Hidrolik silindir boruları için deliği bitirmek amacıyla honlama veya sıyırma ve merdane ile cila işlemi kullanılabilir. Honlama küçük yüzey kusurlarını giderir ve kontrollü bir çapraz çizgi deseni oluşturur. Sıyırma ve merdane ile cila işlemi, iyi bir boyut kontrolü ile pürüzsüz ve kararlı bir delik elde edilmesini sağlar.
Bitirme işleminden sonra borular yüzey pürüzlülük ölçerlerle muayene edilir. Görsel kontroller de önemlidir çünkü ortalama pürüzlülük değerleri kabul edilebilir görünse bile çizikler, göçmeler ve taşıma izleri gerçek performansı etkileyebilir.
Ra ve Rz Uygulamaya Uyumlu Olmalıdır
Her boruya uyan tek bir pürüzlülük değeri yoktur. Doğru Ra ve Rz değerleri uygulamaya bağlıdır.
Hidrolik silindir boruları için delik yüzeyi bitişi, conta ömrünü, yağ filmini ve basınç kararlılığını desteklemelidir. Pnömatik silindirler için pürüzsüz hareket ve düşük sürtünme ana hedefler olabilir. Otomotiv ve tarımsal tahrik mili boruları için dış yüzey, kaynak, kaplama, balanslama veya işlemeye destek sağlamalıdır.
Motor gövdeleri, akıllı kilit parçaları ve hassas mekanik bileşenler için yüzey bitişi montaj doğruluğunu ve görünümü etkileyebilir. Özel şekilli çelik borular için yüzey gereksinimleri temas alanına ve profil şekline göre değişebilir.
Bu nedenle alıcılar sadece "pürüzsüz boru" talep etmemelidir. Bununla birlikte ölçülen yüzeyi, pürüzlülük değerini ve muayene yöntemini tanımlamalıdır.
Alıcıların Bir RFQ'ya Neleri Dahil Etmesi Gerekir?
Açık bir RFQ, boru üreticisinin doğru üretim yolunu seçmesine yardımcı olur. Ayrıca maliyet ve teslimat sorunlarını önlemeye yardımcı olur.
Yüzey pürüzlülüğü önemli olduğunda alıcılar aşağıdaki bilgileri sağlamalıdır:
- Boru tipi ve çelik sınıfı
- OD, ID ve duvar kalınlığı
- Gerekli tolerans
- Ölçülecek yüzey: ID, OD veya her ikisi
- Gerekli Ra ve Rz değerleri
- Uygulama, örneğin hidrolik silindir borusu veya işlenmiş parça
- Isıl işlem gereksinimleri
- Doğrusallık gereksinimleri
- Yüzey koruması veya paketleme gereksinimleri
- Mümkünse çizim, standart veya numune
Ayrıca alıcılar, borunun doğrudan kullanılacağını mı yoksa daha sonra işleneceğini mi belirtmelidir. Bu, gerekli yüzey bitişini ve maliyeti etkiler.
FAKESI Hassas Çelik Boru Çözümleri
FAKESI, çelik boru üretiminde 30 yılı aşkın deneyime sahiptir. Şirket, dikişsiz çelik borular, hassas çelik borular, PTO tahrik mili boruları ve özel üretim özel şekilli çelik borular tedarik etmektedir.
Ürünleri hidrolik silindirlerde, pnömatik silindirlerde, tarım makineleri tahrik millerinde, otomotiv şanzıman millerinde, otomotiv ve motosiklet parçalarında, akıllı kilitlerde, motor gövdelerinde ve mühendislik makinelerinde kullanılmaktadır.
Soğuk çekme, yüzey bitirme ve sıkı kalite kontrolü ile FAKESI, kararlı boyutlar, güvenilir yüzey kalitesi ve özel boru çözümleri ihtiyacı olan B2B alıcılarını desteklemektedir. Çelik boru yüzey pürüzlülüğünün kritik olduğu projelerde FAKESI, uygulamayı gözden geçirmeye ve boru prosesini gerekli performansa uyumlu hale getirmeye yardımcı olabilir.
Sonuç
Ra ve Rz sadece yüzey sayıları değildir. Sızdırmazlığı, sürtünmeyi, yağlamayı, aşınmayı ve uzun vadeli güvenilirliği etkilerler.
Bir hidrolik silindir borusu için doğru yüzey pürüzlülüğü, contaları korumaya ve sızıntıyı azaltmaya yardımcı olur. İşleme veya montajda kullanılan hassas bir çelik boru için ise uyumu, yüzey bitişini ve ürün ömrünü iyileştirmeye yardımcı olur.
Bu nedenle alıcılar yüzey pürüzlülüğünü tedarik sürecinin başlarında tanımlamalıdır. Açık çizimler, doğru Ra ve Rz değerleri ve FAKESI gibi deneyimli bir üretici ile gerçek çalışma koşullarında iyi performans gösteren çelik borular elde etmek daha kolay hale gelir.


