Sıkı Toleranslı Çelik Borular: Üreticiler İç Çap, Dış Çap ve Düzlüğü Nasıl Kontrol Eder
News Details
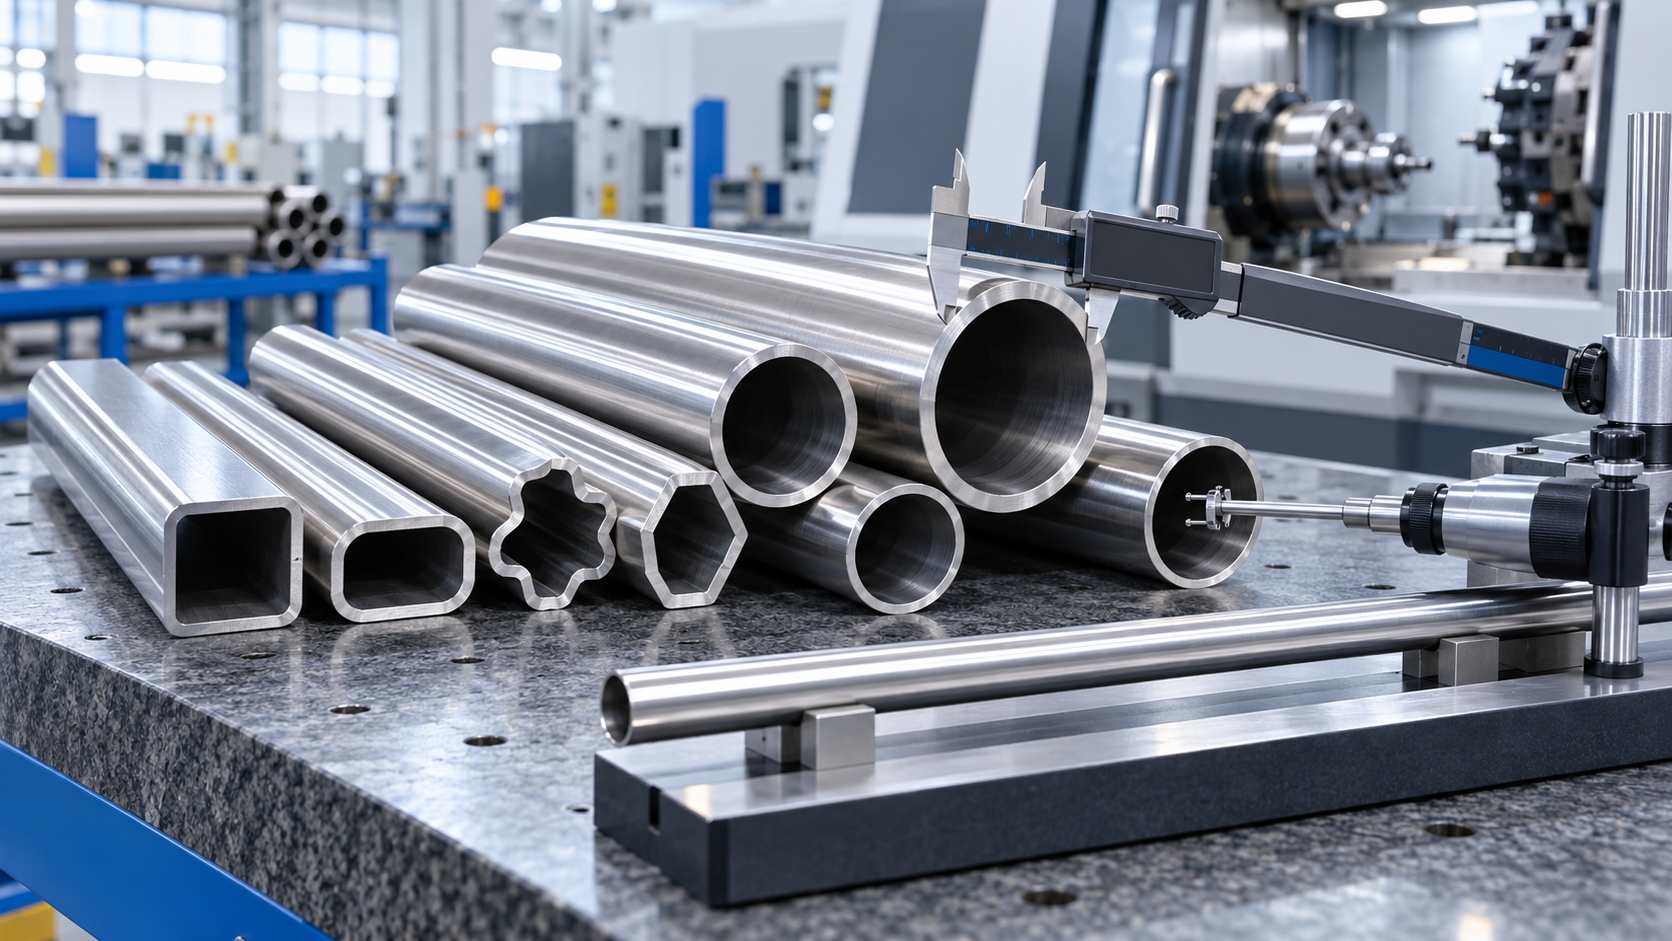
Birçok endüstriyel parçada çelik boru sadece içi boş bir çubuk değildir. Hata için çok az alan bırakarak uyum sağlamalı, kaymalı, sızdırmazlık sağlamalı, döndürmeli veya yükü taşımalıdır. Bu nedenle alıcılar genellikle sipariş vermeden önce hassas tüp kimlik OD toleransı ve doğruluk toleransı ile ilgilenir.
Hidrolik silindirler, otomotiv parçaları, tarım tahrik milleri, motor muhafazaları, pnömatik sistemler ve makine bileşenleri için küçük bir boyut değişikliği bile montaj sorunlarına yol açabilir. Ayrıca titreşim, sızıntı, erken aşınma veya zayıf yüzey temasına neden olabilir.
Profesyonel bir çelik tüp üreticisi olarak FAKESI, hassas çelik tüplere, dikişsiz çelik borulara, PTO tahrik mili tüplerine ve özel şekilli çelik tüplere odaklanmaktadır. Soğuk çekme, finishing ve sıkı inceleme ile üreticiler ham maddeden nihai sevkiyata kadar tüp boyutunu ve şeklini daha yakından kontrol edebilir.
Sıkı tolerans çelik tüp nedir?
Sıkı bir tolerans çelik tüpü, kilit boyutlar üzerinde daha yakın kontrol ile yapılan bir tüptür. Bunlar genellikle şunları içerir:
- İç çap veya kimlik
- Dış çap veya OD
- Duvar kalınlığı
- Doğruluk
- Yuvarlaklık
- Yüzey kalitesi
- Uzunluk
Basit bir ifadeyle, tüp çizime veya satın alma spesifikasyonuna çok yakın kalmalıdır. Bu önemlidir, çünkü birçok tüp sadece yapısal bir malzeme olarak değil, çalışan parçalar olarak kullanılır.
Örneğin, bir hidrolik silindir tüpü pürüzsüz ve stabil bir iç delik gerektirir. Bir sürüş mili tüpü, titreşimi azaltmak için iyi doğruluk gerektirir. Bir motor muhafaza tüpü, doğru işleme için kontrollü bir OD ve duvar kalınlığına ihtiyaç duyar. Bu nedenle, tolerans kontrolü hem bir kalite sorunu hem de bir performans sorunudur.
ID ve OD toleransı neden önemlidir?
ID ve OD kontrolü, tüpün diğer parçalarla nasıl çalıştığını etkiler.
Kimlik, başka bir parça tüpün içinde hareket ettiğinde veya iç yüzeyin basıncı yönlendirmesi, sızdırmazlığı veya desteklemesi gerektiğinde önemlidir. Kimlik çok küçükse, montaj başarısız olabilir. Çok büyükse, parça gevşekleşebilir veya sızdırmazlık performansını kaybedebilir.
OD de aynı derecede önemlidir. Tüpün kelepçelere, gövdelere, yataklara, kaynaklı montajlara veya işlenmiş parçalara nasıl uyduğunu etkiler. Kötü bir OD toleransı, ekstra işlemeye, daha yüksek hurda oranlarına ve daha yavaş üretime yol açabilir.
Bu nedenle, alıcılar hassas tüp kimliği OD toleransı istediğinde, gerçekten stabil performans, daha kolay montaj ve daha düşük toplam maliyet istiyorlar.
Üreticiler tüp boyutlarını nasıl kontrol eder?
Üreticiler ID ve OD'yi birbirine bağlı birkaç adım yoluyla kontrol eder. Her adım bir sonrakini etkiler, bu nedenle süreç baştan sona kadar istikrarlı olmalıdır.
İlk olarak, ham tüp dikkatlice seçilmelidir. Çelik kalitesi, duvar kalınlığı, yüzey durumu ve başlangıç boyutu, nihai sonucu etkiler. Başlangıç tüpünde büyük varyasyon varsa, sıkı nihai toleransları tutmak zorlaşır.
Ardından, hassas çelik tüpler için soğuk çekme sıklıkla kullanılır. Soğuk çizim sırasında, tüp bir kalıptan çekilir ve çoğu durumda bir mandrel üzerinde. Bu işlem, tüpü sadece sıcak oluşturma ile daha iyi kontrol ile azaltır ve şekillendirir.
O zaman, stresi azaltmak ve mekanik özellikleri iyileştirmek için ısıl işlem kullanılabilir. Bundan sonra, düzleştirme, kesme, boyutlandırma ve yüzey bitirme, tüpü nihai spesifikasyona yaklaştırmaya yardımcı olur.
Son olarak, muayene tüpün çizime uydurup uymadığını doğrular. Bu, kimlik, OD, duvar kalınlığı, doğruluk ve yüzey durumunu kontrol etmeyi içerir.
Soğuk çizim ve mandrel kontrolü
Soğuk çekme, sıkı bir tolerans çelik tüpü üretmek için kullanılan temel yöntemlerden biridir. Boyutsal doğruluğu, yüzey kalitesini ve malzeme mukavemetini artırabilir.
Die, dış çapı kontrol eder. Bu arada, mandrel iç çapı kontrol etmeye yardımcı olur. Birlikte, daha doğru bir tüp duvar oluşturmaya yardımcı olurlar.
Bununla birlikte, takım iyi tasarlanmalıdır. Die açısı, mandrel boyutu, yağlama, çizim hızı ve azaltma oranı sonuçları etkiler. Bu faktörlerden herhangi biri kararsızsa, kimlik ve OD varyasyonu artabilir.
Bu nedenle deneyimli üreticiler sadece bir adıma güvenmiyor. Bunun yerine, tüpü gerekli aralıkta tutmak için takım kontrolünü, süreç kontrolünü ve muayene verilerini birleştirirler.
Doğruluk toleransı ne anlama geliyor?
Doğruluk toleransı, belirli bir uzunluk boyunca bir tüpün ne kadar bükülebileceğini veya düz bir çizgiden sapabileceğini açıklar. Genellikle metre başına veya tam tüp uzunluğu boyunca bir değer olarak belirtilir.
Doğruluk, diğer bileşenlerle birlikte dönen, kayan veya hareket eden parçalar için çok önemlidir. Zayıf doğruluğu olan bir tüp, çalışma, titreşime, eşit olmayan aşınmaya ve montaj stresine neden olabilir.
Örneğin, PTO tahrik mili tüpleri ve otomotiv şanzıman parçaları, küçük hataları büyüttüğü için kararlı doğruluk gerektirir. Hidrolik ve pnömatik silindir tüpleri de iyi doğruluk gerektirir, böylece dahili parçalar sorunsuz hareket eder.
Bu nedenle, doğruluk toleransı sadece görsel bir gereklilik değildir. Hizmet ömrü ve çalışma stabilitesi üzerinde doğrudan bir etkiye sahiptir.
Doğruluk nasıl kontrol edilir
Doğruluk kontrolü, stabil oluşum ile başlar. Çizim stresi düzgün değilse, tüp işlemden sonra bükülebilir. Böylece, azaltma oranı, yağlama, kalıp durumu ve ısıl işlem önemlidir.
Oluşumdan sonra, tüpler genellikle düzleştirme ekipmanından geçer. Yuvarlak tüpler için rulo düzleştirme yaygın olarak kullanılır. Makine, tüp şeklini stabil tutarken bükülmeyi düzeltmek için kontrollü basınç uygular.
Özel şekilli çelik tüpler için düzleştirme daha fazla dikkat gerektirebilir. Oval, kare, dikdörtgen, limon, üçgen veya yıldız profil tüpleri gibi şekiller basınca farklı tepki verir. Sonuç olarak, düzleştirme işlemi tüp profiline ve son kullanıma uygun olmalıdır.
Düzleştirmeden sonra inceleme gerekir. Üreticiler, spesifikasyona dayalı olarak düz bir platformda, göstergelerle veya ölçüm ekipmanıyla doğruluğu kontrol edebilir.
Duvar kalınlığı ve yuvarlaklık neden de önemlidir?
Kimlik, OD ve doğruluk kilit noktalardır, ancak tek başına çalışmazlar. Duvar kalınlığı ve yuvarlaklık da tüp kalitesini etkiler.
Duvar kalınlığı düzgün değilse, tüpün zayıf alanları olabilir. Ayrıca, eşit olmayan bir şekilde işlenebilir veya kullanım sırasında deform olabilir. Basınç sistemlerinde, eşit olmayan duvar kalınlığı güvenliği ve güvenilirliği azaltabilir.
Yuvarlaklık hassas tüpler için de önemlidir. Ortalama OD doğru görünse bile, zayıf yuvarlaklık uyum sorunlarına neden olabilir. Ayrıca sızdırmazlığı, yatak temasını ve işleme doğruluğunu etkileyebilir.
Bu nedenle, tam bir denetim planı birden fazla sayıdan fazlasını içermelidir. Güvenilir bir üretici, tam tüp geometrisine bakar.
Sıkı tolerans tüpleri için inceleme yöntemleri
İyi üretim iyi ölçüme ihtiyaç duyar. Yaygın inceleme yöntemleri şunları içerir:
- Kontrolleri çıkarmak için sürkiler ve mikrometreler
- KIMLIK kontrolleri için boru göstergeleri veya tıkaç göstergeleri
- Tüp duvar kontrolü için duvar kalınlığı göstergeleri
- Bükülme kontrolleri için düzlük göstergeleri veya platformlar
- İç veya dış finishing önemli olduğunda yüzey pürüzlülük test cihazları
- Çatlaklar, dişliler, çizikler ve oksidasyon için görsel kontroller
Özel siparişler için inceleme alıcının çizimine göre eşleştirilebilir. Bu, kafa karışıklığını önlemeye yardımcı olur ve seri üretimden önce her iki tarafı hizalı tutar.
Alıcılar sipariş vermeden önce neyi onaylamalı?
Doğru sıkı tolerans çelik tüpü almak için alıcılar RFQ aşamasında net bilgi sağlamalıdır. Bu, gecikmeleri azaltır ve üreticinin doğru işlemi seçmesine yardımcı olur.
Önemli ayrıntılar şunları içerir:
- Çelik sınıf veya malzeme standardı
- ID, OD ve duvar kalınlığı
- Gerekli tolerans aralığı
- Doğruluk toleransı
- Uzunluk ve uzunluk toleransı
- Yüzey bitirme gereksinimleri
- Isıl işlem ihtiyaçları
- Son kullanım ve çalışma koşulları
- Miktar ve teslimat programı
- Çizim veya örnek, varsa
Ek olarak, alıcılar hangi boyutun en önemli olduğunu belirtmelidir. Bazı parçalar için kimlik anahtar noktasıdır. Diğerleri için OD veya doğruluk daha önemli olabilir. Açık öncelik fabrikanın daha iyi bir süreç planı oluşturmasına yardımcı olur.
FAKESI Hassas Tüp Üretim Yetenekleri
FAKESI dikişsiz çelik borular, yüksek hassasiyetli hassas çelik borular, PTO tahrik mili tüpleri ve özel şekilli çelik tüpler üretir ve tedarik eder. Ürünleri hidrolik silindirlerde, pnömatik silindirlerde, tarım makineleri tahrik milleri, otomotiv şanzıman milleri, otomatik ve motosiklet parçaları, akıllı kilitler, motor muhafazaları ve mühendislik makinelerinde kullanılır.
Soğuk çizim ve finishing işlemleri ile FAKESI, boyutsal doğruluk ve yüzey kalitesinin önemli olduğu özel tüp çözümlerini destekler. Şirket ayrıca limon, oval, kare, dikdörtgen, üçgen, yıldız ve diğer özel şekiller dahil olmak üzere özel profillerle de çalışır.
B2B alıcıları için bu, bir tedarikçinin hem standart hassas tüpleri hem de daha karmaşık profil tüp gereksinimlerini destekleyebileceği anlamına gelir.
Son düşünceler
ID, OD ve doğruluğun kontrol edilmesi tek bir muayene adımı değildir. Malzeme seçimi, takım tasarımı, soğuk çekme, ısıl işlem, düzleştirme, bitirme ve dikkatli ölçümlerin sonucudur.
Bu adımlar iyi bir şekilde yönetildiğinde, sıkı bir tolerans çelik tüpü montaj hızını artırabilir, işleme işini azaltabilir ve daha iyi ürün performansını destekleyebilir.
Hidrolik, otomotiv, tarım ve makine endüstrilerindeki alıcılar için, FAKESI gibi deneyimli bir hassas çelik tüp üreticisi ile çalışmak, bir çizim gereksinimini stabil, tekrarlanabilir bir üretim parçasına dönüştürmeye yardımcı olur.


