400 Serisi Paslanmaz Çelik Boru Üretimi: Sürekli ile Kaynaklı Süreç Kılavuzu
News Details
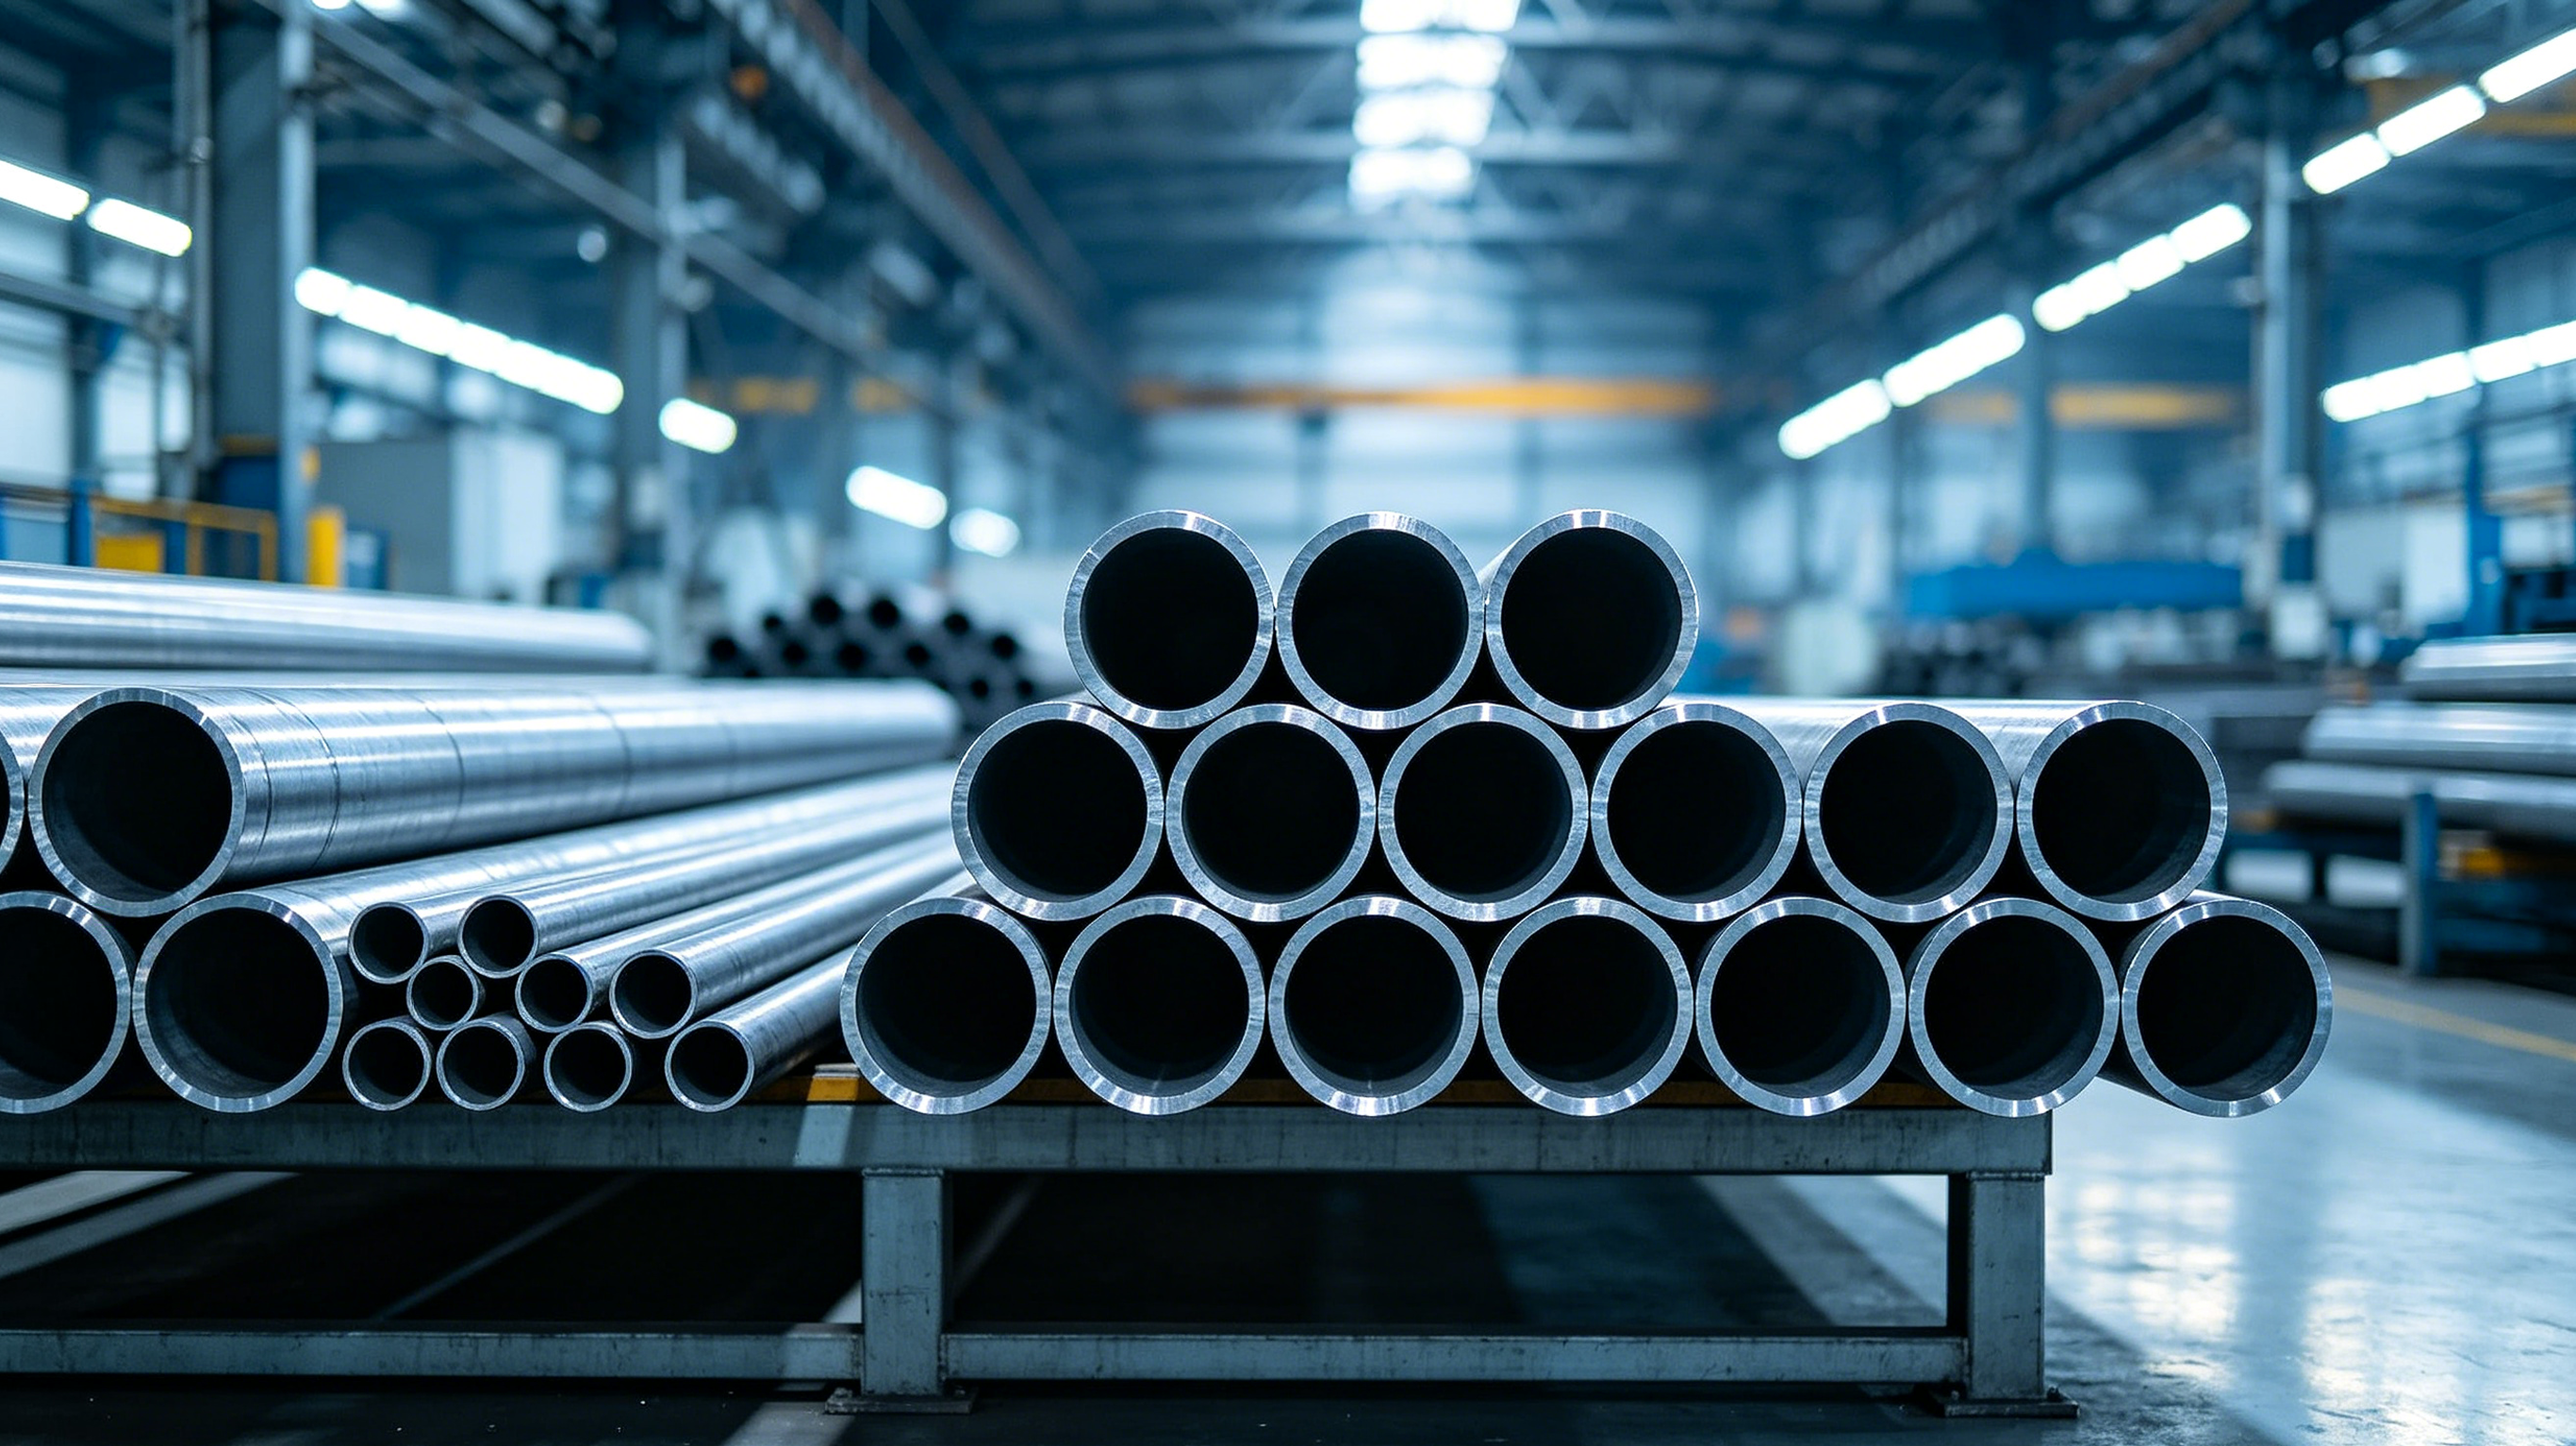
Modern endüstriyel üretimde 400 serisi paslanmaz çelik boru, ısı değiştiricileri, otomobil egzoz sistemleri ve yüksek basınçlı akışkan hatları için hayati bir bileşen olarak hizmet eder. 400 serisi grubu 409L ve 430 gibi ferritik çelikleri yanı sıra 410 ve 420 gibi martensitik çelikleri içerir. Yaygın 300 serisi metallerden farklı olarak, bu özel alaşımlar benzersiz manyetik ve yapısal özellikleri nedeniyle üretim sırasında çok hassas ısıtma ve soğutma ayarları gerektirir.
İhale yöneticilerinin ve mühendislerin bu malzemelerin nasıl yapıldığını anlamalarına yardımcı olmak için fabrikalar üretimi iki temel yönteme ayırır: sorunsuz ve kaynaklı işleme. Bu kılavuzda her iki tür çelik borunun tam adım adım üretim akışlarını inceleyeceğiz.
Sorunsuz 400 Serisi Boruların Tam Üretim Süreci
Sorunsuz çelik borular, herhangi bir birleşim veya boyuna kaynak bölgesi olmayan tek bir katı metal parçasıdan yapılır. Sonuç olarak, bu sürekli yapı mekanik gerilmeleri eşit olarak dağıtır, bu da onu yüksek basınçlı ve güvenlik açısından kritik uygulamalar için mükemmel bir seçim yapar.
1. Hammaddenin İncelenmesi ve Isıtılması
Üretim yolculuğu katı yuvarlak çelik parmaklıklarla başlar. Öncelikle işçiler çeliğin kimyasal yapısını inceler ve herhangi bir yüzey çatlaklarını veya kusurlarını öğütür. Bu adım kritikdir çünkü küçük yüzey kusurları sıcak işleme aşamasında derin çatlaklara genişleyebilir. Daha sonra parmaklıklar yüksek sıcaklıkta ısıtmak için dev bir dönel fırına girer. Ferritik çelikler (409L/430) 1100°C ile 1180°C arasındaki hassas bir aralığa ısıtılırken, martensitik türler (410/420) tane kabalaşmasını önlemek için 1050°C ile 1120°C arasında tutulur.
2. Dönel Delme ve Boyut Azaltma
Parmaklık beyaz sıcak ve yumuşak hale geldikten sonra, bir dönel delme tezgahı sivri bir mandrel'i katı bloğun merkezinden doğrudan geçirir. Bu eylem katı metalı zorla boş bir ham boruya dönüştürür. Daha sonra bir mandrel tezgahı duvar kalınlığını azaltır ve çok rulolu boyutlandırma tezgahı dış çapı sık boyut sınırlarına uymak üzere ince ayarlar. Borular daha sonra metal yüzeyinde kalın oksit tabakalarının oluşmasını önlemek için hızlı hava soğutma istasyonlarından geçer.
3. Özel Isı İşlemesi ve Düzeltme
Farklı 400 serisi alaşımlar ısıya farklı tepki verdiği için fabrikalar malzeme dayanımını bitirmek için farklı termal süreçler kullanır:
-
Ferritik Borular (430/409L): Borular 800°C ile 880°C arasında sürekli bir tavlama fırınından geçirildikten sonra yavaş soğutulur. Bu süreç iç gerilmeleri kaldırır ve metali kolayca bükülmesi ve damgalanması için yeterince yumuşak yapar.
-
Martensitik Borular (410/420): Yumuşak durumdaki borular 750°C ile 820°C arasında standart tavlama işlemine tabi tutulur. Ancak yüksek basınçlı veya aşınma dayanıklı borular için işçiler fiziksel sertliği maksimize etmek için kapsamlı bir su verme ve yüksek sıcaklıkta temperleme işlemi uygular.
Son olarak, borular herhangi bir eğriliği düzeltmek için otomatik çok rulolu düzeltme makinesinden geçirilir, ardından karanlık yüzey oksitlerini çıkarmak için atış zımparalama veya asit temizleme yapılır.
4. Test, Boyutlandırma ve Son İşleme
Nakliye öncesi, düz borular sık non-destruktif testlere tabi tutulur, iç kusurları veya düzensiz duvarları kontrol etmek için hem eddy akımı hem de ultrasonik ekipman kullanılır. Daha sonra borular tam uzunluklara kesilir. Müşteri şemalarına göre, iç ve dış yüzeylere mekanik ayna cilalama, saç çizgili fırçalama veya kimyasal pasivasyon uygulanır. Son olarak, her bir boru nihai paketleme öncesi sıfır sızma garantisi için hidrostatik su basıncı testine tabi tutulur.
Kaynaklı 400 Serisi Boruların Tam Üretim Süreci
Sorunsuz üretim katı parmaklıklara odaklanırken, kaynaklı boru üretimi düz çelik şeritleri yüksek dayanımlı boş borulara dönüştürmek için sürekli otomatik makinelere dayanır. Bu yöntem akışkan taşıma ve yapısal çerçeveler için mükemmel duvar tutarlılığı ve maliyet verimliliği sunar.
1. Kesme, Düzeltme ve Sürekli Rulo Şekillendirme
Süreç soğuk dövme 400 serisi paslanmaz çelik şeritlerin büyük rulolarıyla başlar. Bir kesme makinesi geniş metal levhaları hedef boru çapına uygun dar bantlara keser. Bu şeritler düz olana kadar düzeltme rulolarından geçirildikten sonra sürekli rulo şekillendirme tezgahına girer. Bu makinenin içinde, bir dizi şekilli rulosu hareket eden düz çelik şeriti逐渐 olarak sık, dairesel boş bir şekle büker.
2. Yüksek Frekanslı Kaynak ve Boncuk Kaldırma
Rulo şeritinin kenarları buluştuğunda, yüksek frekanslı indüksiyon kaynak sistemi yoğun elektrik enerjisini dikişe odaklar. Makine buluşan kenarları anında eritir ve sürekli bir boyuna kaynak birleşimi oluşturmak için birbirine basar. 400 serisi alaşımlar 300 serisi varyantlardan farklı şekilde ısı iletir因此, operatörler kaynak gücünü ve boru hızını hassas olarak ayarlar. Kaynaklamadan hemen sonra, otomatik iç ve dış刮 blades yükselmiş kaynak boncuklarını keser, boru duvarlarını gelecekteki akışkan tıkanmasını önlemek için pürüzsüz bırakır.
3. Hattı İçi Isı İşlemesi ve Boyutlandırma
Kaynaklama doğal olarak lokal gerilmeler ve dikiş yakınındaki alanı sertleştirir.因此, hattı içi termal işlem zorunlu bir adımdır:
-
Ferritik 430 ve 409L borular için, hattı içi hızlı tavlama kaynak gerilimini ortadan kaldırarak borunun gelecekteki imalat sırasında çatlamasını engeller.
-
Martensitik 410 ve 420 borular için, kaynak bölgesi oldukça kırılgan hale gelebilir. Sonuç olarak, üretim hattı birleşim çatlaması riskini降低 etmek için hattı içi çözümleme işlemi ve yavaş soğutma kullanır.
Soğuduktan sonra, çok sayıda boyutlandırma rulosu dış yuvarlaklığı ince ayarlar ve boruyu tek bir sürekli hareketle düzeltir.
4. Kalite Tespiti ve Yüzey Son İşleme
Hattı içi eddy akımı test sistemi hareket eden boruyu gerçek zamanlı olarak izler, kaynak delikleri veya mikro çatlakları olan bölümleri otomatik olarak işaretler ve keser. Borular tam müşteri uzunluklarına kesildikten sonra, paslanmazlık dayanımını maksimize etmek için yüzey temizleme veya mekanik cilalama işlemlerine tabi tutulur. Son olarak, partiler uluslararası teslimat için etiketlenip paketlenmeden önce hidrostatik basınç testlerine, görsel boyut kontrollerine ve tuz sprey testlerine tabi tutulur.
FAKESI: Hassas Çelik Profilleri için Küresel Ortak
İzlenebilir şekilde test edilmiş 400 serisi paslanmaz çelik boru tedarik etmek deneyimli bir endüstriyel ortak gerektirir. FAKESI (Wuxi Jiangbo Intelligent Technology) gelişmiş yüksek toleranslı sorunsuz borular ve özelleştirilmiş geometrik profiller uzmanlaşan dünya sınıfı bir hassas üretici olarak faaliyet gösterir. yüksek hassasiyetli çelik boru fabrikamızı keşfederek, küresel ihale yöneticileri ham alaşımları nasıl yüksek performanslı endüstriyel bileşenlere optimize ettiğimizi tam olarak görebilir.
Kalibre edilmiş çok rulolu düzeltme sistemleri ve gelişmiş termal işleme yoluyla FAKESI, otomatik üretim hatlarına mükemmel şekilde entegre olan kusursuz çelik profiller sunar. Teknik ekibimiz, her partinin mutlak boyut düzlüğünü yapısal güvenlikle birleştirmesini sağlayarak uluslararası müşterilerin ikincil el işlem ayarlamalarını ortadan kaldırmasına ve genel fabrika işçilik maliyetlerini降低 etmesine olanak tanır.
Sonuç
Sonuç olarak, hem sorunsuz hem de kaynaklı 400 serisi üretim hatları ferritik ve martensitik alaşımların metalurjik özelliklerini yönetmek için sık teknolojik kontroller gerektirir. Doğru üretim yöntemini hassas ısı işlemleriyle eşleştirerek fabrikalar, zorlu endüstriyel görevler için tasarlanmış yüksek güvenilirliğe sahip borular üretebilir.
Uluslararası kalite standartlarını anlayan ve özel hassas çelik profiller sunan güvenilir bir küresel tedarikçiye ihtiyacınız varsa, FAKESI'den daha fazla arayış yapmayın. İşleme kapasitelerimizi gözden geçirmek veya bir sonraki projeniz için mükemmel boru çözümünü tasarlamak için mühendislik ekibimizle iletişime geçmek için bugün web sitemizi ziyaret edin.


